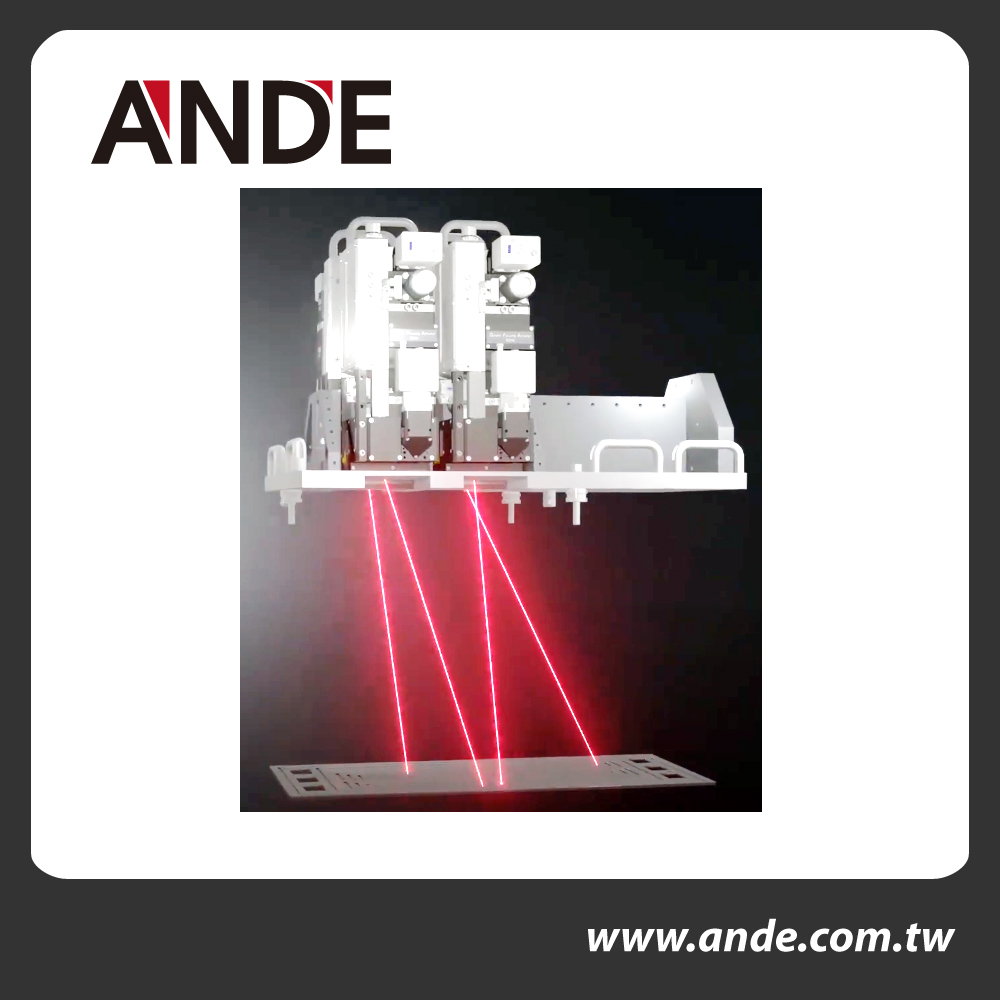
Scansonic 高速元件銲接鏡頭陣列
-
SCANSONIC創新的FCW技術,可將多個鏡頭安裝在同一鏡頭陣列架上。
-
這意味著可以同時處理多個元件,從而在同一時間內提高產量。
-
或者,系統的擴展掃描區域允許在單個步驟中處理較大的元件。
-
鏡頭單元可以單獨控制並協同工作。
未來,Scansonic 將為其客戶提供一種全新的方法,以實現鐳射工藝的經濟高效的並行化,從而實現特別高的焊接速度:FCW(快速部件焊接)系統技術。借助這項新技術,可以將數量極其緊湊的掃描儀單元適當地佈置在單個工藝特定的應用板上。這意味著可以同時處理多個元件,從而在同一時間內提高產量。或者,系統的擴展掃描區域允許在單個步驟中處理較大的元件。掃描儀單元可以單獨控制並協同工作。這使得同時、獨立的過程控制策略具有高品質。
更快。更好。質量保證
新系統是Scansonic 對鐳射加工中日益增長的速度和品質要求的回應。全球減少排放的努力伴隨著對高效燃料電池、電池、電動機和高性能電子產品以及冷卻技術的需求不斷增長。這也需要新的鐳射加工技術,例如用於雙極板、電池觸點、髮夾或電動汽車驅動中汽車電池托盤的表面冷卻器的鐳射焊接。
同時,對焊接速度的要求也很高。例如,單個雙極板需要總長度達 4.5 m 的焊縫;對於冷卻器板,這可以達到 100 m。由多達 400 個髮夾或電池托盤組成的電動機,以及多達 1,000 個帶陽極和陰極焊接的電池單元,需要多達 2,000 次焊接。接頭還必須符合高標準。大多數元件以及每個接縫部分都必須是氦氣密封的。如果單個接縫不正常,則需要報廢整個元件。這就是為什麼使用者期望在電氣、機械和結構部件性能方面具有最高品質的原因。
通過FCW技術
提高生產率 這正是Scansonic 新的FCW技術的用武之地。掃描儀單元可以串聯或矩陣組合成多個。因此,它們提供大掃描場、快速鏡面運動、用於工件高度補償的強大 z 移位器、自動圖像識別和複雜的質量監控。
以汽車電池托盤的雙極板和表面冷卻器為例,這種佈置意味著有效焊接速度的顯著提高,因為可以同時焊接多個焊縫。焊接髮夾時,掃描儀單元可以佈置成 90°。每個單元都可以接近定子上的一個部分,均勻地照亮它,檢測它的位置並將其焊接出來。這意味著無論定子的尺寸如何,都不再需要轉動。轉動定子不僅成本高昂,而且是工藝生產率的決定性因素。
憑藉FCW系統技術,Scansonic為工廠和機械工程師提供了標準化和預先調整的鐳射焊接系統,簡化了現場自動化和個人化調整,同時縮短了工作流程。